 首页
关于我们
产品中心
客户案例
新闻中心
视频中心
售后服务
联系我们


我们可按照 您的需求定制
15938736887
鼓式竹木削片机出料成品质大小如何控制
发布日期: 2026-11-01
鼓式竹木削片机的出料成品尺寸,并不是由单一参数决定,而是由刀具间隙、鼓体转速、进料速度、筛网孔径以及刀具状态共同作用的结果。在实际生产中,应根据原料特性和成品用途,把这些参数作为一个系统来调整,而不是只盯住某一个指标。
刀具间隙是控制木片厚薄的关键。动刀与定刀之间的间隙越小,切削越干净,木片厚度越均匀;间隙过大时,木材容易被挤压撕裂,成品中碎料和毛刺会增加。一般可先用塞尺测量,再按设备说明书给出的标准范围微调。对于竹材、杂木等纤维性较强的原料,刀具间隙不宜盲目调小,否则容易引起刀片磨损和振动。
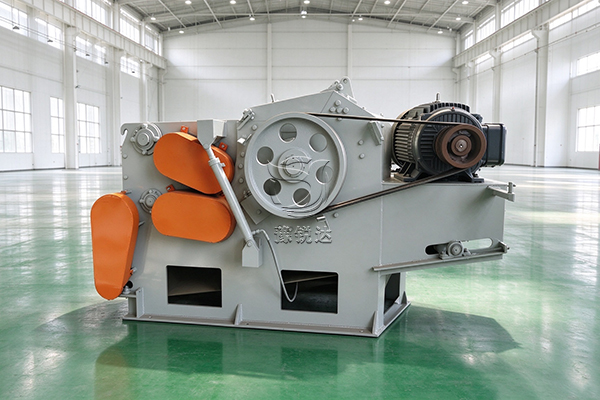
鼓体转速和进料速度共同影响木片长度。转速提高、进料速度降低时,每把刀每次切削量减少,木片通常更短、更薄;反之,进料过快或转速偏低,木片长度会增加,碎料率也可能上升。调试时可先保持进料稳定,再小幅调整转速,观察出料长度和合格率变化,找到产量与粒度的平衡点。
筛网孔径决定成品出料上限。合格木片通过筛网排出,尺寸过大的片料会被拦截并继续切削。若要求成品更细,可选用孔径较小的筛网,但需注意筛网堵塞会导致产能下降和机内负荷升高。筛网倾斜角度和清理频率也会影响筛分效果,生产中应定期检查。
此外,刀具锋利度和原料含水率也会改变出料效果。刀片磨损后,木片边缘容易出现拉丝、毛刺,粒度分布变宽;湿材切削时粘连更明显,应适当降低进料速度。设备验收或日常调试时,建议记录不同参数组合下的出料粒度、产量和能耗,形成可复用的调试数据,便于后续稳定生产。
企业新闻
推荐产品